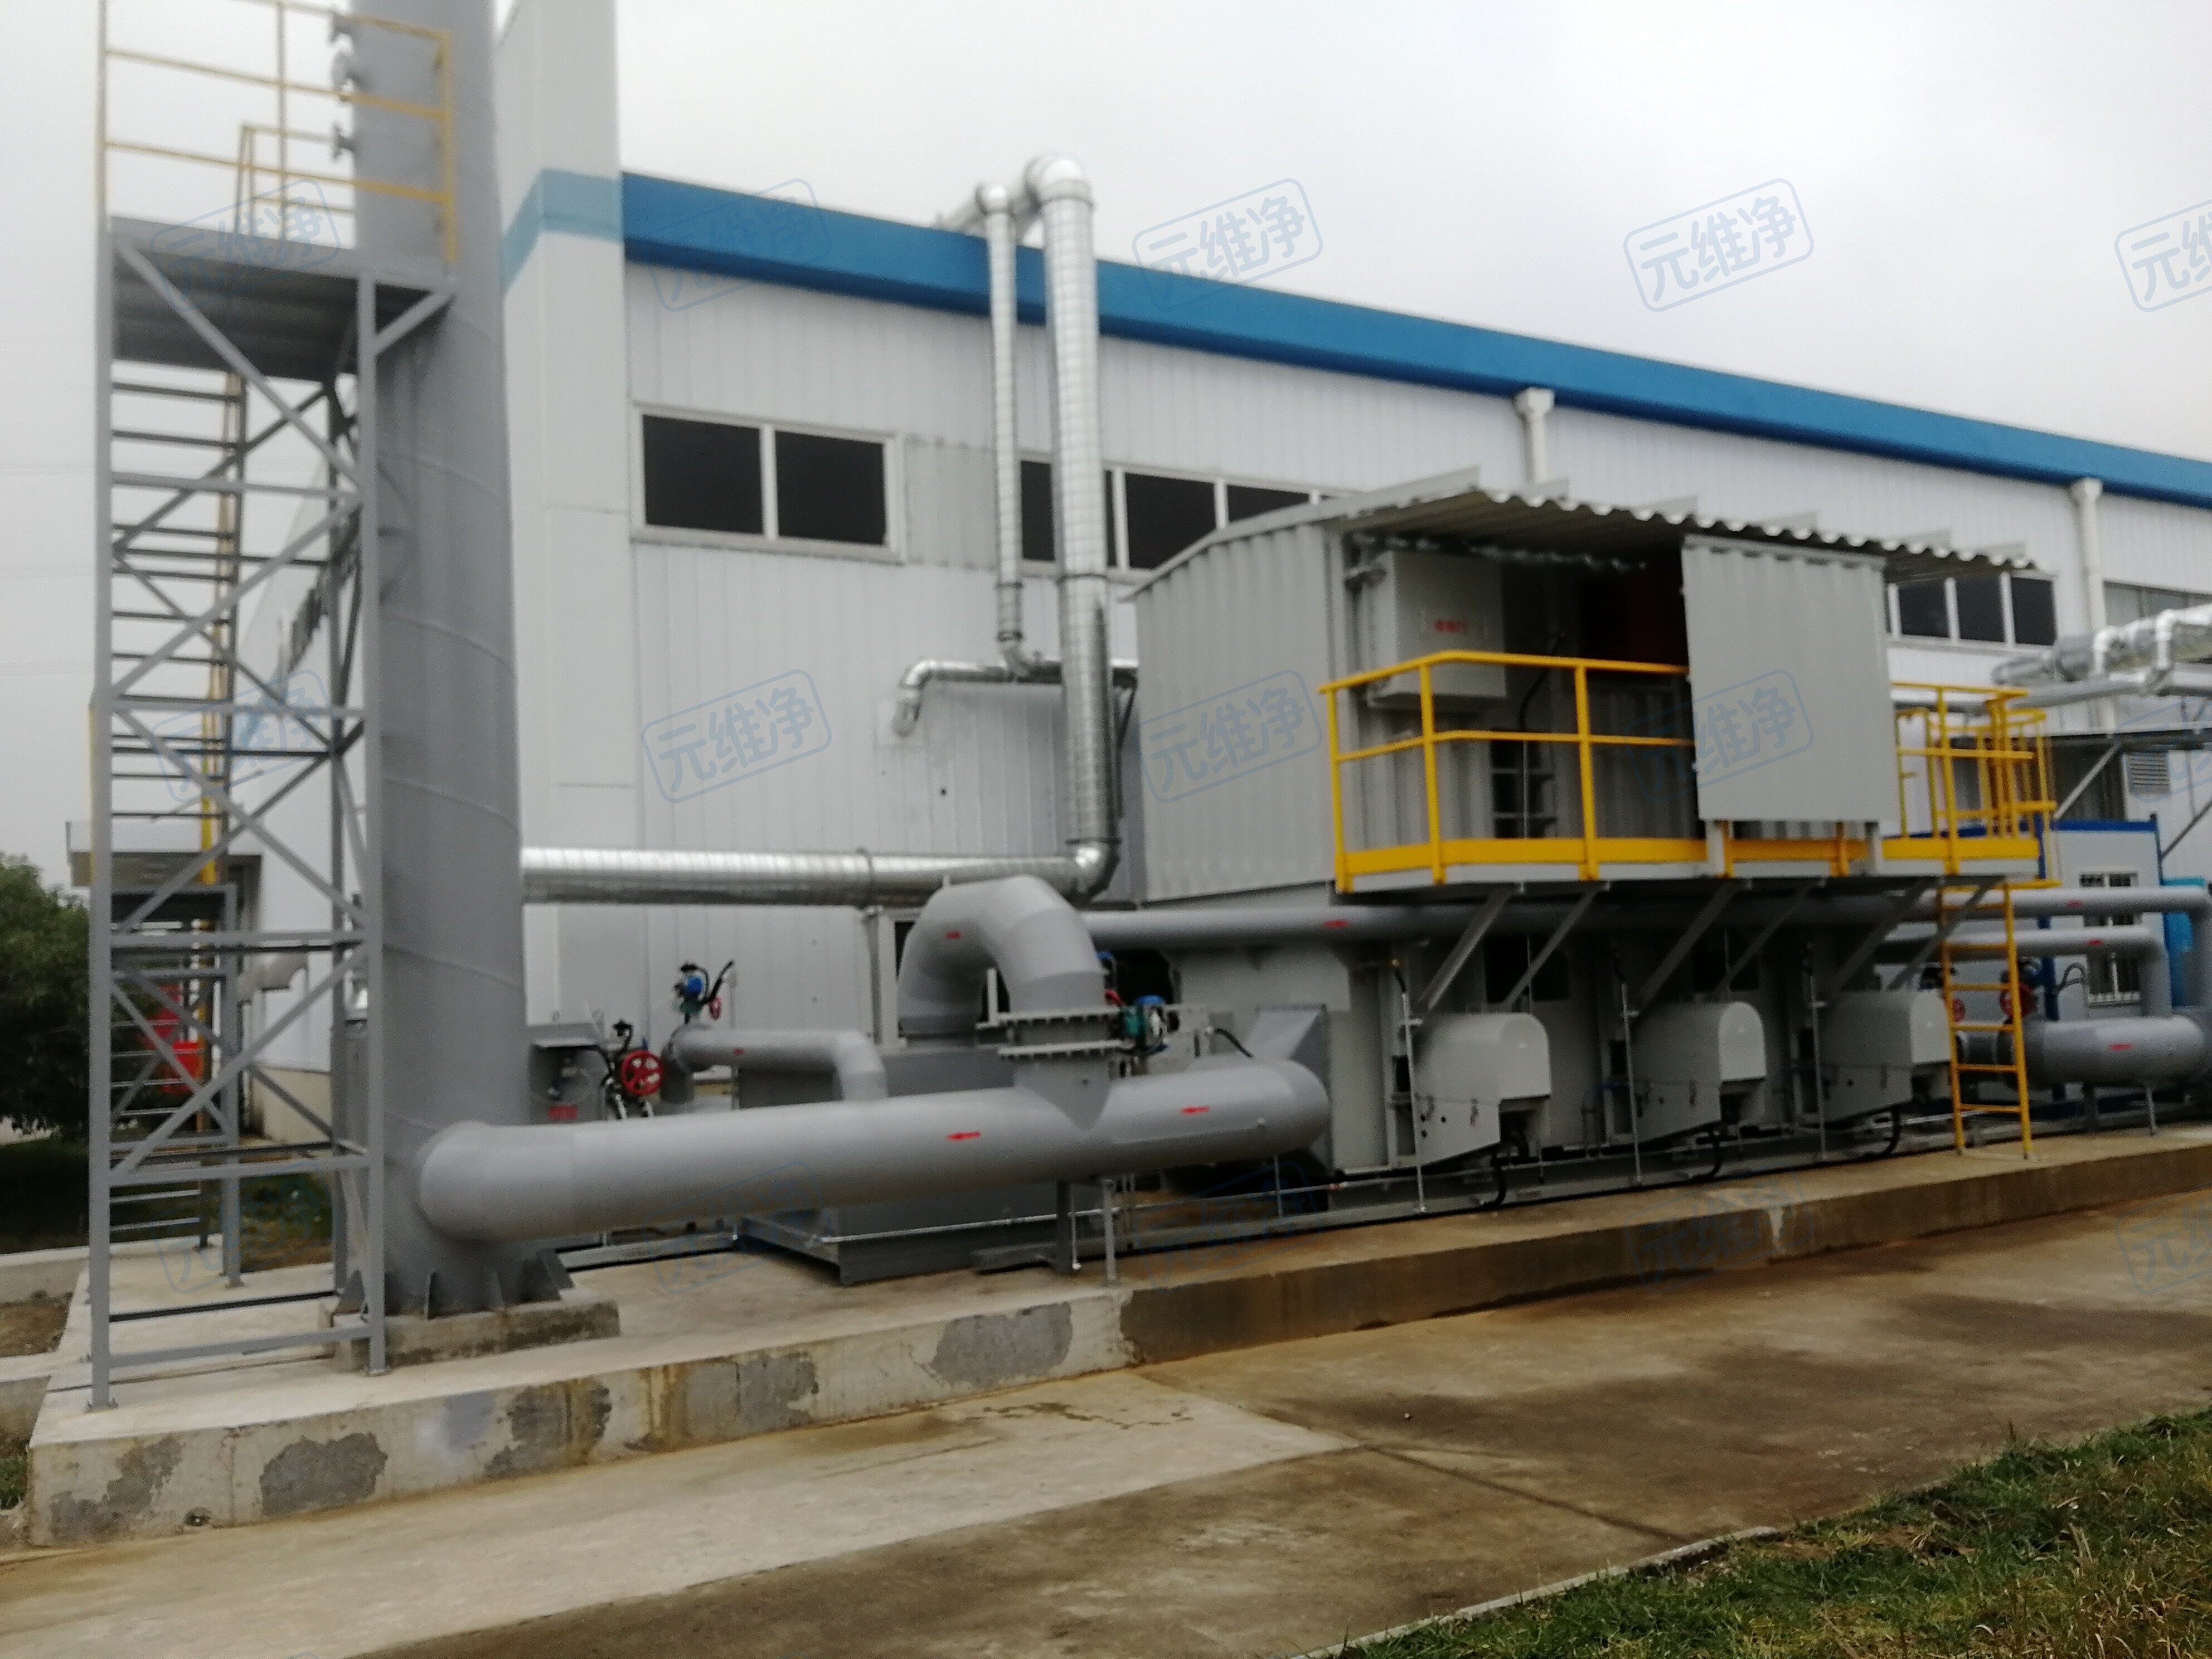
RCO蓄热式催化燃烧
RCO结合蓄热和催化燃烧双重优势,既实现热量高效回收又保持低温催化反应。特别适用于中低浓度、大风量的连续排放废气治理。
产品特点
蓄热+催化一体化设计,节能效果显著
双催化床层交替工作,保证连续运行
自动脱附再生功能延长催化剂寿命
变频风机匹配风量变化,进一步节能
适用浓度范围:200-3000 mg/m³
技术参数
处理风量5000-80000 m³/h
净化效率≥98%
热回收效率≥90%
催化温度350-450℃
运行成本较RTO降低30%
适用行业
汽车涂装车间家具喷漆房电子产品清洗纺织定型机
产品概述
RCO蓄热式催化燃烧设备是一种高效节能的有机废气处理装置,将催化燃烧与蓄热换热技术相结合,在催化剂作用下使有机废气在较低温度(250-400℃)下氧化分解为CO₂和H₂O,同时利用蓄热体回收燃烧热量,大幅降低运行能耗。
工作原理
有机废气经预处理后进入蓄热室预热,随后进入催化燃烧室,在催化剂作用下低温氧化分解,净化后的高温气体经过另一蓄热体释放热量后排出。通过阀门切换实现蓄热体的周期性加热与冷却,热回收率可达95%以上。
技术优势
高效净化:净化效率可达95%-99%,满足严格排放标准
节能低耗:蓄热换热效率高,正常运行几乎不需额外燃料
安全可靠:多重安全保护,温度、压力、浓度实时监控
运行稳定:自动化控制,24小时连续运行,维护简单
适用范围广:处理风量2000-50000m³/h,适配多种工况
应用行业
广泛应用于涂装、印刷、化工、塑胶、电子、制药、食品等行业的中低浓度有机废气(VOCs)治理。
选型建议
请提供废气风量、浓度、成分、温度等参数,元维净工程师将为您量身定制RCO催化燃烧方案。咨询电话:17333111086